格魯夫蝸輪減速機教程的核心結論是:組裝必須按“清洗檢查→軸承與蝸杆就位→蝸輪對中→箱體合箱→間隙與接觸斑點校驗→注油試運轉”六步走,N220~N320 潤滑油須在試運轉前注入。正好全程跟完一台 SCW 係列圓弧齒 蝸輪減速機 的組裝,下麵把真實工序拆開講。
組裝質量七成取決於裝配前的清洗與尺寸複核,而不是擰螺栓的手勁。先做三件事:測箱體、驗零件、備工裝。格魯夫 出廠前對各項指標嚴格檢驗,產品合格率達到100%,但裝配現場仍要複檢,因為運輸磕碰和庫存鏽蝕是常見變量。
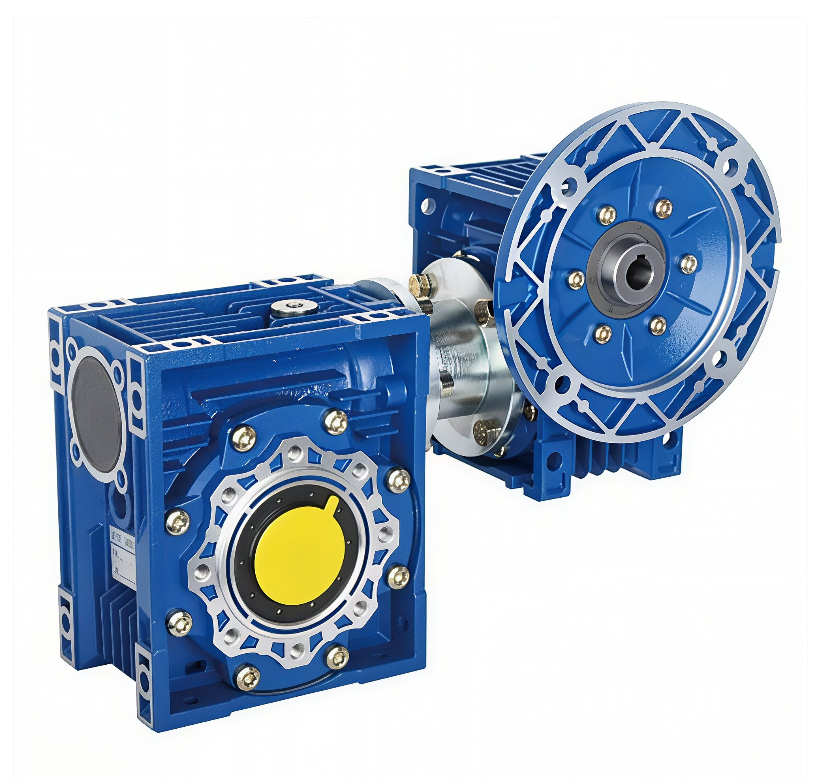
這裏有個容易被忽略的點:客戶常問 絲杆升降機 配電機法蘭大小及型號,其實 蝸輪減速機 與電機的法蘭對接同理,必須先確認止口直徑與螺栓孔分布圓。格魯夫 可免費提供技術支持及非標設計,需要CAD圖紙或3D模型的客戶可直接聯係客服獲取。裝配順序的行業慣例可參考 機械裝配通用技術要求,其中對清洗與配合公差有明確表述。
蝸杆蝸輪的就位順序是先蝸杆後蝸輪,對中以齒側間隙和接觸斑點為判據。老師傅的做法是:蝸杆連同兩端軸承先壓入箱體,用調整墊片控製軸向遊隙在 0.05~0.10mm;蝸輪則通過軸承座定位後,用塗色法檢查接觸斑點。
那台設備組裝時第一遍斑點偏齒頂,師傅沒有硬擰,而是重新修配了蝸輪軸向墊片,第二遍才達標。這個細節說明:對中靠修配,不靠蠻力。格魯夫 技術力量雄厚,由資深技術工程師組成技術服務部,這類現場問題可隨時電話溝通。裝配精度的通用準則可參見 國家標準化管理委員會 發布的相關標準信息。
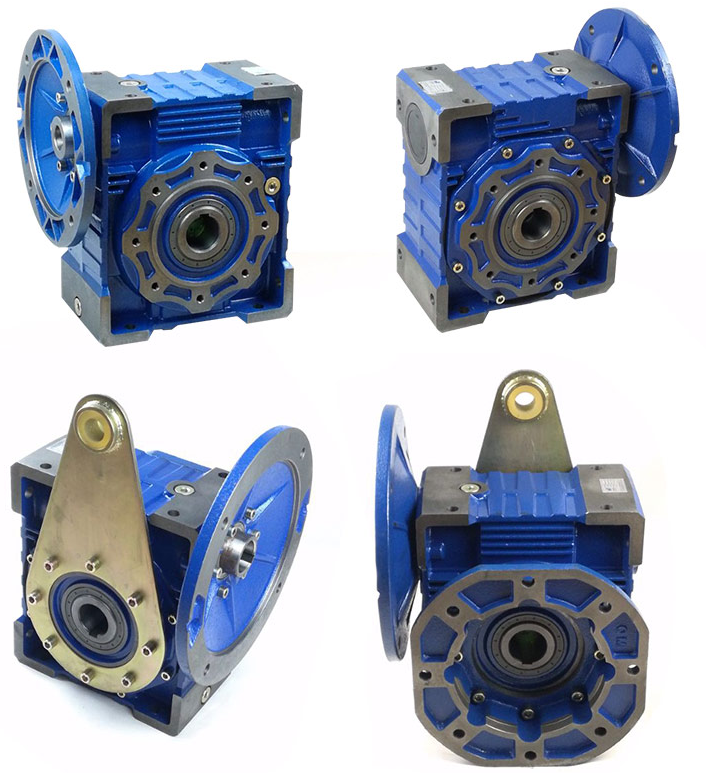
合箱後必須先手動盤車再通電,注油必須在試運轉前完成,順序顛倒就是燒軸承。合箱時剖分麵塗厭氧密封膠,螺栓按對角順序分 2~3 次擰緊至規定扭矩;隨後注入 N220~N320 潤滑油,油位至油標中線。
順帶說一句,同廠的 齒輪減速機、行星減速機、齒輪減速電機 以及 刮泥機減速機 的試運轉邏輯相通,都是先空載後負載。格魯夫 產品線覆蓋 非標減速機 與 絲杆升降機,四大係列均提供操作安裝維護手冊,質保期 12個月、免費維修,24小時內 上門排憂解難。
總結建議:組裝前先複檢箱體孔徑與剖分麵,對中階段以接觸斑點和齒側間隙雙指標驗收,合箱後務必先注 N220~N320 油再試運轉;拿不準的工況直接找 格魯夫 要圖紙和技術支持,比自己試錯省時間。