格鲁夫蜗轮减速机教程的核心结论是:组装必须按“清洗检查→轴承与蜗杆就位→蜗轮对中→箱体合箱→间隙与接触斑点校验→注油试运转”六步走,N220~N320 润滑油须在试运转前注入。正好全程跟完一台 SCW 系列圆弧齿 蜗轮减速机 的组装,下面把真实工序拆开讲。
组装质量七成取决于装配前的清洗与尺寸复核,而不是拧螺栓的手劲。先做三件事:测箱体、验零件、备工装。格鲁夫 出厂前对各项指标严格检验,产品合格率达到100%,但装配现场仍要复检,因为运输磕碰和库存锈蚀是常见变量。
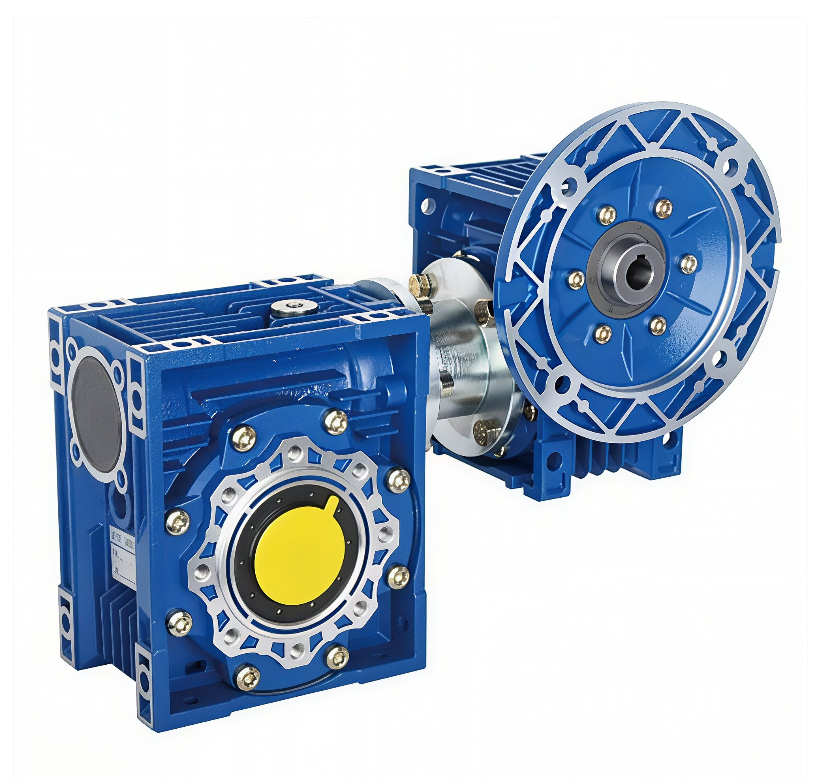
这里有个容易被忽略的点:客户常问 丝杆升降机 配电机法兰大小及型号,其实 蜗轮减速机 与电机的法兰对接同理,必须先确认止口直径与螺栓孔分布圆。格鲁夫 可免费提供技术支持及非标设计,需要CAD图纸或3D模型的客户可直接联系客服获取。装配顺序的行业惯例可参考 机械装配通用技术要求,其中对清洗与配合公差有明确表述。
蜗杆蜗轮的就位顺序是先蜗杆后蜗轮,对中以齿侧间隙和接触斑点为判据。老师傅的做法是:蜗杆连同两端轴承先压入箱体,用调整垫片控制轴向游隙在 0.05~0.10mm;蜗轮则通过轴承座定位后,用涂色法检查接触斑点。
那台设备组装时第一遍斑点偏齿顶,师傅没有硬拧,而是重新修配了蜗轮轴向垫片,第二遍才达标。这个细节说明:对中靠修配,不靠蛮力。格鲁夫 技术力量雄厚,由资深技术工程师组成技术服务部,这类现场问题可随时电话沟通。装配精度的通用准则可参见 国家标准化管理委员会 发布的相关标准信息。
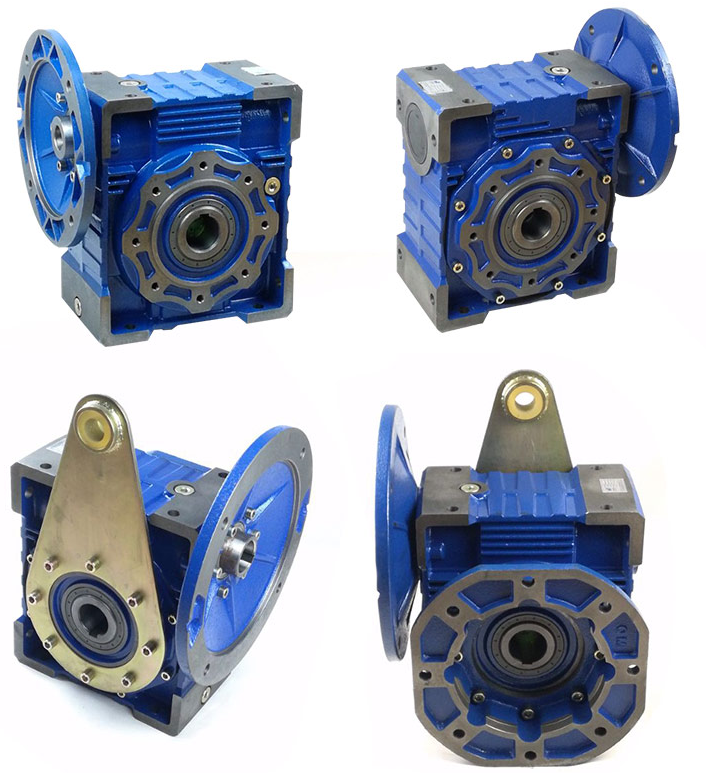
合箱后必须先手动盘车再通电,注油必须在试运转前完成,顺序颠倒就是烧轴承。合箱时剖分面涂厌氧密封胶,螺栓按对角顺序分 2~3 次拧紧至规定扭矩;随后注入 N220~N320 润滑油,油位至油标中线。
顺带说一句,同厂的 齿轮减速机、行星减速机、齿轮减速电机 以及 刮泥机减速机 的试运转逻辑相通,都是先空载后负载。格鲁夫 产品线覆盖 非标减速机 与 丝杆升降机,四大系列均提供操作安装维护手册,质保期 12个月、免费维修,24小时内 上门排忧解难。
总结建议:组装前先复检箱体孔径与剖分面,对中阶段以接触斑点和齿侧间隙双指标验收,合箱后务必先注 N220~N320 油再试运转;拿不准的工况直接找 格鲁夫 要图纸和技术支持,比自己试错省时间。